Guía de gestión de fluidos de corte

Cómo extender la vida útil del fluido de corte sin conjeturas

Acorte las fallas y reduzca el mantenimiento tratando el fluido de corte como un sistema controlable: concentración, contaminación, limpieza y momento de reemplazo.

Ver las 7 acciones clave →
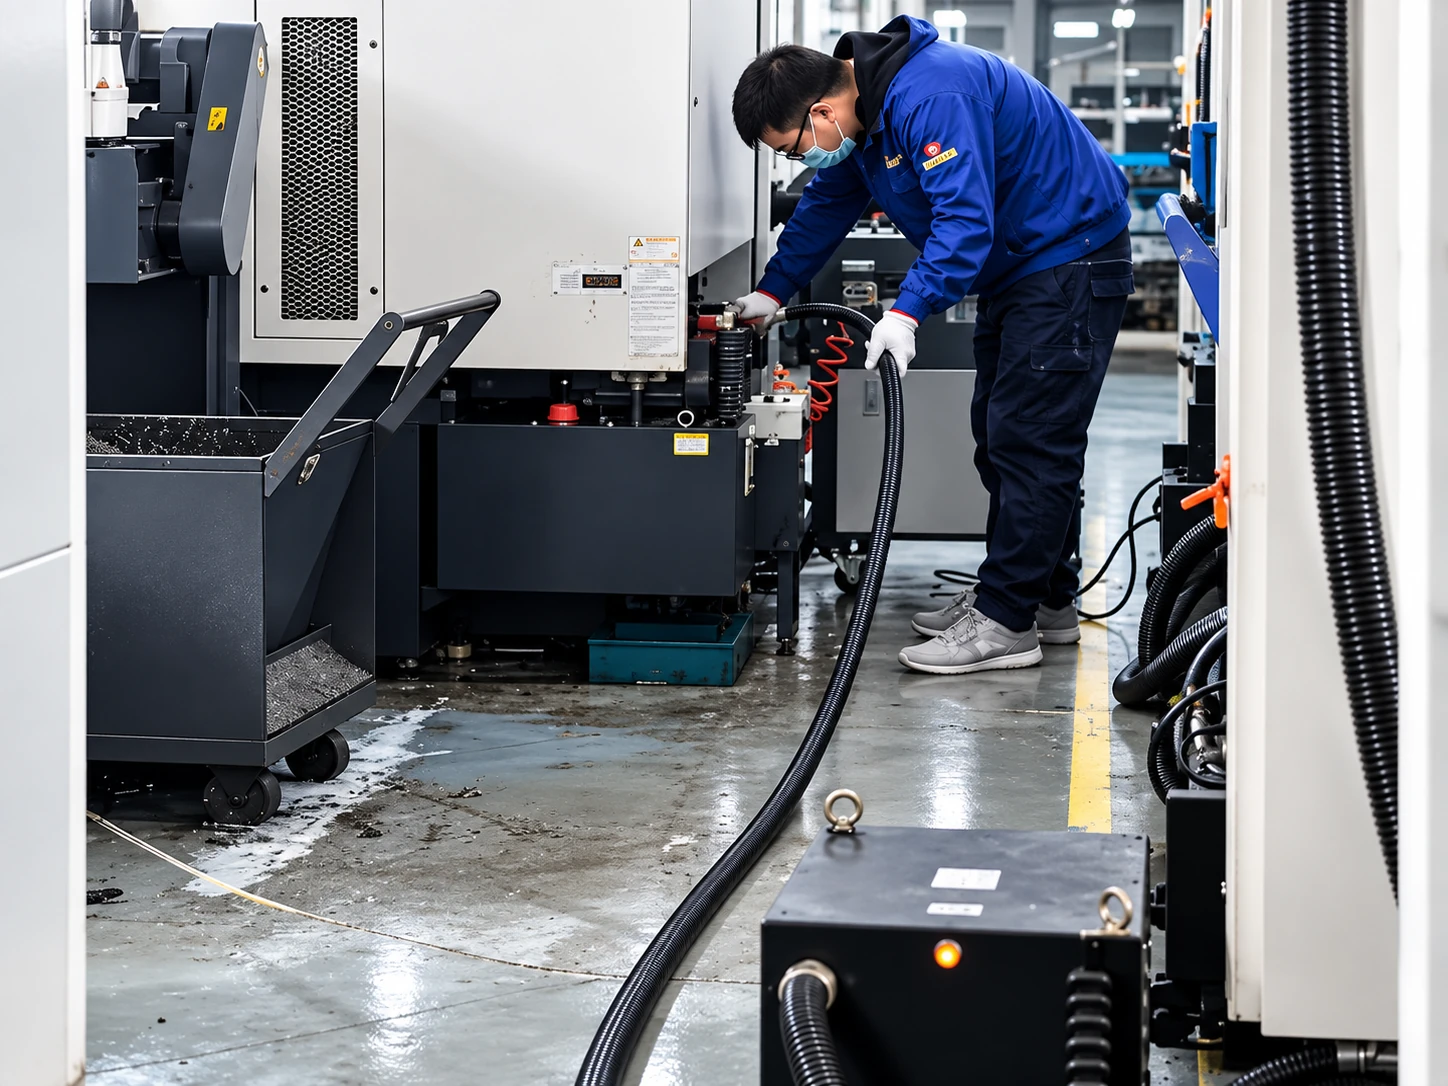
Técnico realizando mantenimiento junto a un sistema de refrigeración de máquina.
Respuesta directa

Extienda la vida útil del fluido resolviendo las causas raíz

No espere a que aparezcan espuma, mal olor o un acabado deficiente para reaccionar. Controle primero las causas raíz: mantenga la concentración dentro del rango del proveedor, mezcle el maquillaje correctamente, limite el aceite contaminante y las partículas finas, y evite la contaminación estancada. La filtración puede reducir la carga de sólidos, pero no es suficiente por sí sola. Extienda la vida útil manteniendo el circuito estable con controles rutinarios, acciones documentadas y descarga o recarga oportuna cuando la recuperación ya no sea estable.

Flujo de trabajoConcentración · Fluido de reposición · Control de contaminación · Circulación · Monitoreo · Ciclo de limpieza
01 · Diagnosticar antes de corregir

Por qué la vida útil del fluido disminuye prematuramente

El fluido de corte miscible en agua cambia durante el uso: la evaporación altera la concentración, la pérdida por arrastre reduce el nivel de aditivos, el aceite contaminante ingresa de otros lubricantes y las partículas finas se acumulan en el circuito. Si la limpieza, la circulación o el control de la contaminación fallan, un síntoma visible puede tener múltiples causas. Corrija primero la condición medida, no solo la apariencia.

Condición observadaPosibles causas a investigarPrimera verificación
La concentración se desvía hacia arribaEvaporación de agua, práctica de reposición incorrecta o error de medición.Verifique el refractómetro, el factor de corrección, el nivel del depósito y las adiciones recientes.
La concentración se desvía hacia abajoAdición excesiva de agua, pérdida por arrastre, fuga o premezcla incorrecta.Revise los registros de adiciones y compárelos con el rango operativo del proveedor.
Olor o oscurecimientoActividad microbiana, zonas estancadas, suciedad pesada o aceite contaminante.Verifique la concentración, la tendencia del pH, la apariencia, la condición microbiana y los depósitos del depósito.
EspumaConcentración, calidad del agua, contaminación por limpiador, aireación o selección de fluido.Revise el agua, el flujo de retorno, las fugas de la bomba y las adiciones químicas recientes.
Óxido o manchasConcentración baja, condición agotada, química del agua o contaminación incompatible.Confirme la concentración y la guía de control de corrosión del proveedor del fluido.
Obstrucción de boquillas o acabado deficientePartículas finas, residuos de rectificado, acumulación de lodos o filtración inadecuada.Inspeccione el depósito, el conducto de retorno, la condición del filtro y una muestra representativa del fluido.
02 · Siete métodos de control

Cree una rutina que proteja la estabilidad del fluido

01

Mantenga el rango de concentración del proveedor

Verifique la concentración con un refractómetro limpio y calibrado y aplique el factor de corrección del producto cuando sea necesario. Registre la tendencia, no solo las lecturas aisladas. Operar con una concentración demasiado baja puede debilitar la protección contra la corrosión y la resistencia biológica; operar con una concentración demasiado alta puede aumentar los residuos, la espuma, el costo y la exposición del operador. Utilice el rango objetivo del proveedor del fluido en lugar de un porcentaje universal.

02

Prepare la carga inicial y la reposición correctamente

Siga las instrucciones de mezcla y los límites de calidad del agua del fabricante del producto. Un procedimiento común es agregar el concentrado al agua con una mezcla adecuada, pero las instrucciones del proveedor son las que mandan. La concentración de reposición a menudo es diferente de la concentración del depósito de trabajo porque la evaporación y la pérdida por arrastre cambian el equilibrio. No agregue repetidamente solo agua o concentrado sin medir el resultado.

03

Elimine partículas finas, virutas y lodos sedimentados

Las partículas pueden obstruir las boquillas, arrastrar fluido con los residuos, afectar el acabado y crear depósitos donde se acumula la contaminación. Mantenga las rejillas, los filtros, los conductos de retorno y los tanques de suciedad. Utilice un método de separación de sólidos adecuado para el contaminante y el resultado requerido. Para partículas finas densas, revise eliminación de partículas finas del refrigerante y filtración de refrigerante de rectificado.

04

Minimice y elimine el aceite contaminante

Repare las fugas de fuentes de lubricación hidráulica, de guías y de husillo cuando sea práctico. Elimine el aceite de la superficie libre con un espumador, coalescedor o separador adecuado y mantenga ese equipo. Una centrífuga de sólidos no debe presentarse como una solución universal para el aceite contaminante emulsionado. Evalúe el comportamiento de la fase y utilice la etapa de separación correcta.

05

Controle las condiciones microbianas de forma segura

El control preventivo comienza con la concentración correcta, depósitos limpios, fuentes de alimento reducidas, buena circulación y gestión del aceite contaminante. Monitoree la condición utilizando el método recomendado por el proveedor. No agregue biocida por conjeturas: la compatibilidad del producto, el registro, la dosis y los requisitos de seguridad del trabajador deben confirmarse con el proveedor del fluido y los procedimientos del sitio aplicables.

06

Gestione la circulación, la temperatura y los períodos de parada

Evite largos períodos de estancamiento y zonas muertas que contengan virutas o lodos. Mantenga las bombas, los retornos y las condiciones de aireación consistentes con el diseño del sistema. El calor excesivo puede aumentar la evaporación y acelerar los cambios de condición. Antes de una parada prolongada, siga el procedimiento de parada del proveedor del fluido; inspeccione, circule o limpie el sistema según sea necesario antes de reiniciar la producción.

07

Usar registros y límites de activación

Asignar responsabilidad por comprobaciones y adiciones. Registrar la concentración, el pH u otras medidas de condición aprobadas por el proveedor, el nivel del depósito, la apariencia, el olor, el aceite contaminante, los sólidos y la acción correctiva. Definir cuándo investigar, cuándo obtener pruebas del proveedor y cuándo se requiere un ciclo de limpieza y recarga del depósito. Un registro de tendencias hace que la gestión de fluidos sea repetible en diferentes turnos.

03 · Rutina de monitorización

Establecer la frecuencia según el riesgo y el tamaño del sistema

No existe un único programa para cada máquina. Los sistemas centrales, los depósitos pequeños independientes, los procesos de alta temperatura y los equipos muy contaminados pueden necesitar diferentes frecuencias. Empiece con las instrucciones del proveedor de fluidos y ajuste el programa cuando las tendencias se vuelvan inestables.

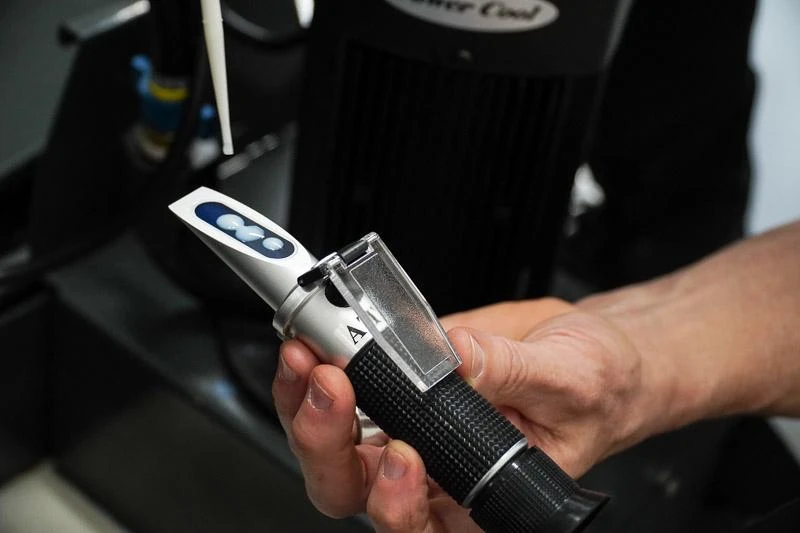
Aplicación de una muestra líquida a un refractómetro de mano para una verificación de concentración
ComprobarRutina típicaRegistro o acción
Concentración y nivel del depósitoComprobación operativa frecuenteLectura, factor de corrección, adición y condición final verificada.
Apariencia, olor, espuma y aceite superficialComprobación visual por turno o diariaCambio de la condición normal y acción de limpieza inmediata.
pH o prueba de condición aprobada por el proveedorComprobación de tendencia programadaComparar con el rango de uso normal del producto; investigar la deriva.
Sólidos, tamices y equipo de filtraciónBasado en la carga y la condición de presión/flujoLimpiar, descargar o reparar antes de que el rendimiento se deteriore.
Condición microbianaBasado en el riesgo y guiado por el proveedorUtilizar el método aprobado y escalar los resultados anormales.
Revisión completa de la condición del sistemaPeriódica o después de un cambio de procesoRevisar juntos el fluido, las fuentes de contaminación, el equipo y las acciones correctivas.
04 · Papel de la filtración

Utilizar la filtración para el contaminante que puede eliminar

La filtración puede prolongar la vida útil al eliminar virutas, residuos de rectificado, incrustaciones y sólidos suspendidos adecuados antes de que se acumulen en el depósito o recirculen por la máquina. Seleccionar el método según el comportamiento de las partículas, la densidad, la viscosidad del fluido, el flujo y la condición de salida requerida.

Tamices mecánicos y medios

Útil cuando se requiere una barrera física o una etapa de pulido definida. Mantener o reemplazar el elemento antes de que el bloqueo cambie el flujo.

Separación centrífuga de sólidos

Una opción para finos metálicos densos e incrustaciones cuando el fluido real puede separarse al flujo requerido. Revisar la guía de centrífuga de refrigerante.

Tratamiento híbrido

Utilizar etapas separadas cuando los sólidos, el aceite libre y el pulido final requieran diferentes mecanismos. “Sin filtro” no significa libre de mantenimiento; ver la guía de filtración sin filtro.

La filtración no reemplaza el control de la concentración, la gestión del agua, la química compatible, la monitorización microbiana o una limpieza adecuada del sistema.

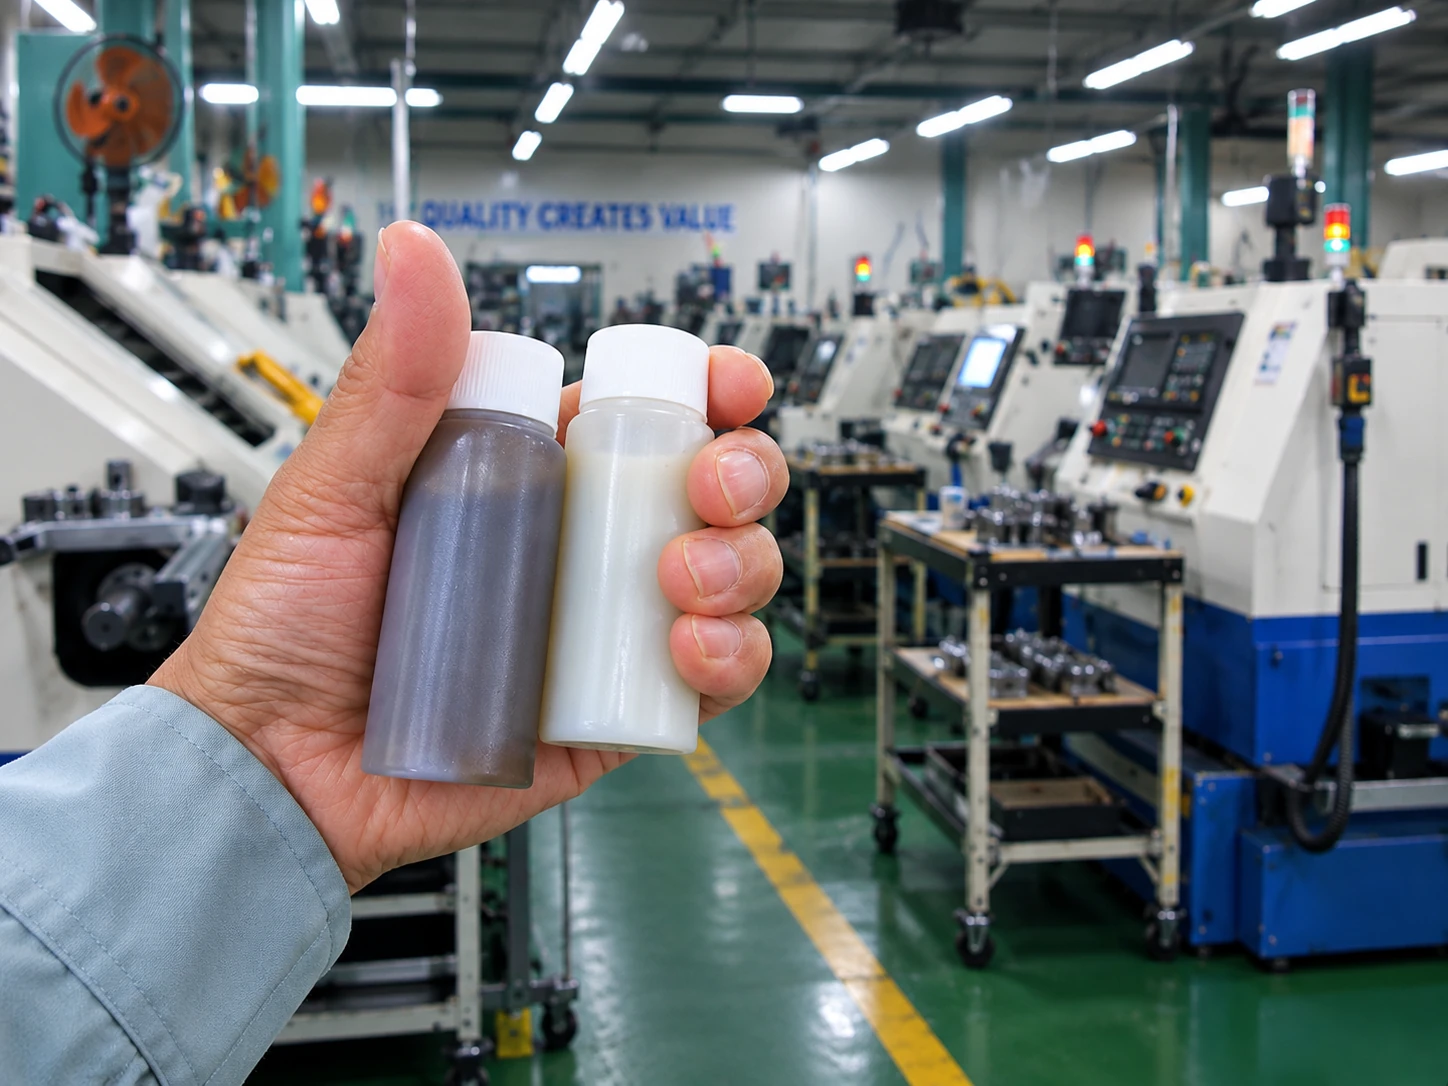
Dos botellas de muestra de fluido de corte con diferentes apariencias en un taller de máquinas
05 · Decisión de fin de vida útil

Saber cuándo la corrección ya no es suficiente

Prolongar la vida útil del fluido no significa mantener una carga inestable indefinidamente. Drenar, limpiar y recargar cuando las pruebas guiadas por el proveedor muestren que las adiciones normales y las acciones correctivas ya no restauran la condición requerida, cuando la contaminación microbiana o incompatible se vuelva inmanejable, o cuando el fluido no pueda cumplir los requisitos del proceso, de corrosión, de limpieza o de seguridad.

No rellenar un sistema contaminado sin abordar la causa. Los lodos residuales, la biopelícula, las virutas, las líneas obstruidas o la contaminación incompatible pueden afectar rápidamente a la nueva carga. Utilizar un procedimiento aprobado de drenaje-limpieza-recarga, eliminar físicamente los depósitos donde sean accesibles, enjuagar según las indicaciones y verificar la mezcla fresca antes de la producción.

  • Registrar por qué se reemplazó la carga.
  • Corregir las causas de fugas, filtración o limpieza antes de rellenar.
  • Seguir las instrucciones del proveedor para el limpiador, el biocida, la eliminación y la recarga.
  • Confirmar la concentración y el rendimiento del proceso después del reinicio.
06 · Preguntas comunes

Preguntas frecuentes sobre la vida útil del fluido de corte

¿Cuál es el paso más importante para prolongar la vida útil del fluido de corte?

Mantenga el fluido dentro del rango operativo recomendado por el proveedor y realice un seguimiento de las tendencias de concentración, condición y contaminación. La corrección temprana es más confiable que tratar el olor o la apariencia después de que el sistema se ha vuelto inestable.

¿Puede la filtración restaurar la química del fluido de corte?

No. La filtración puede eliminar sólidos suspendidos adecuados, pero no puede restaurar aditivos agotados, corregir todos los problemas microbianos o revertir la contaminación química incompatible.

¿Se debe añadir biocida cuando el fluido huele mal?

No dosifique por intuición. Investigue la concentración, la contaminación, los depósitos estancados y el estado microbiano, luego siga las instrucciones del proveedor de fluidos y los requisitos de seguridad y registro aplicables.

¿Significa el líquido de aspecto limpio que el sistema está sano?

No necesariamente. La apariencia por sí sola no muestra la concentración, la tendencia del pH, la contaminación disuelta, la protección contra la corrosión o la condición biológica. Combine las comprobaciones visuales con los métodos de monitorización aprobados del producto.

¿Cuándo se debe reemplazar el fluido de corte?

Reemplácelo cuando las pruebas y las acciones correctivas normales ya no recuperen una condición estable, la contaminación sea inmanejable o el fluido no pueda cumplir con la condición de proceso o seguridad requerida.

07 · Base técnica

Utilizar la guía específica del producto

Esta página es un marco de gestión. Los objetivos de concentración, el protocolo de mezcla, la práctica de biocidas, la frecuencia de las pruebas y los métodos de limpieza deben seguir los procedimientos del proveedor de fluido de corte y los procedimientos de seguridad de la planta.

Revisión de la aplicación

Revise la carga de sólidos antes de seleccionar la filtración

Envíe su tipo de fluido, contaminante, flujo y volumen de sumidero. Podemos evaluar si la separación centrífuga es apropiada para la etapa de eliminación de sólidos, o si otro método o un método híbrido es más adecuado.

Evaluar mi aplicación de refrigerante →Fluido · Contaminante · Flujo · Sumidero · Filtración actual · Resultado requerido
Scroll al inicio