切削液管理ガイド

推測なしで切削液の寿命を延ばす方法

故障を短縮し、切削液を管理可能なシステムとして扱うことでメンテナンスを削減します。濃度、汚染、衛生状態、交換時期。.

See the 7 key actions →
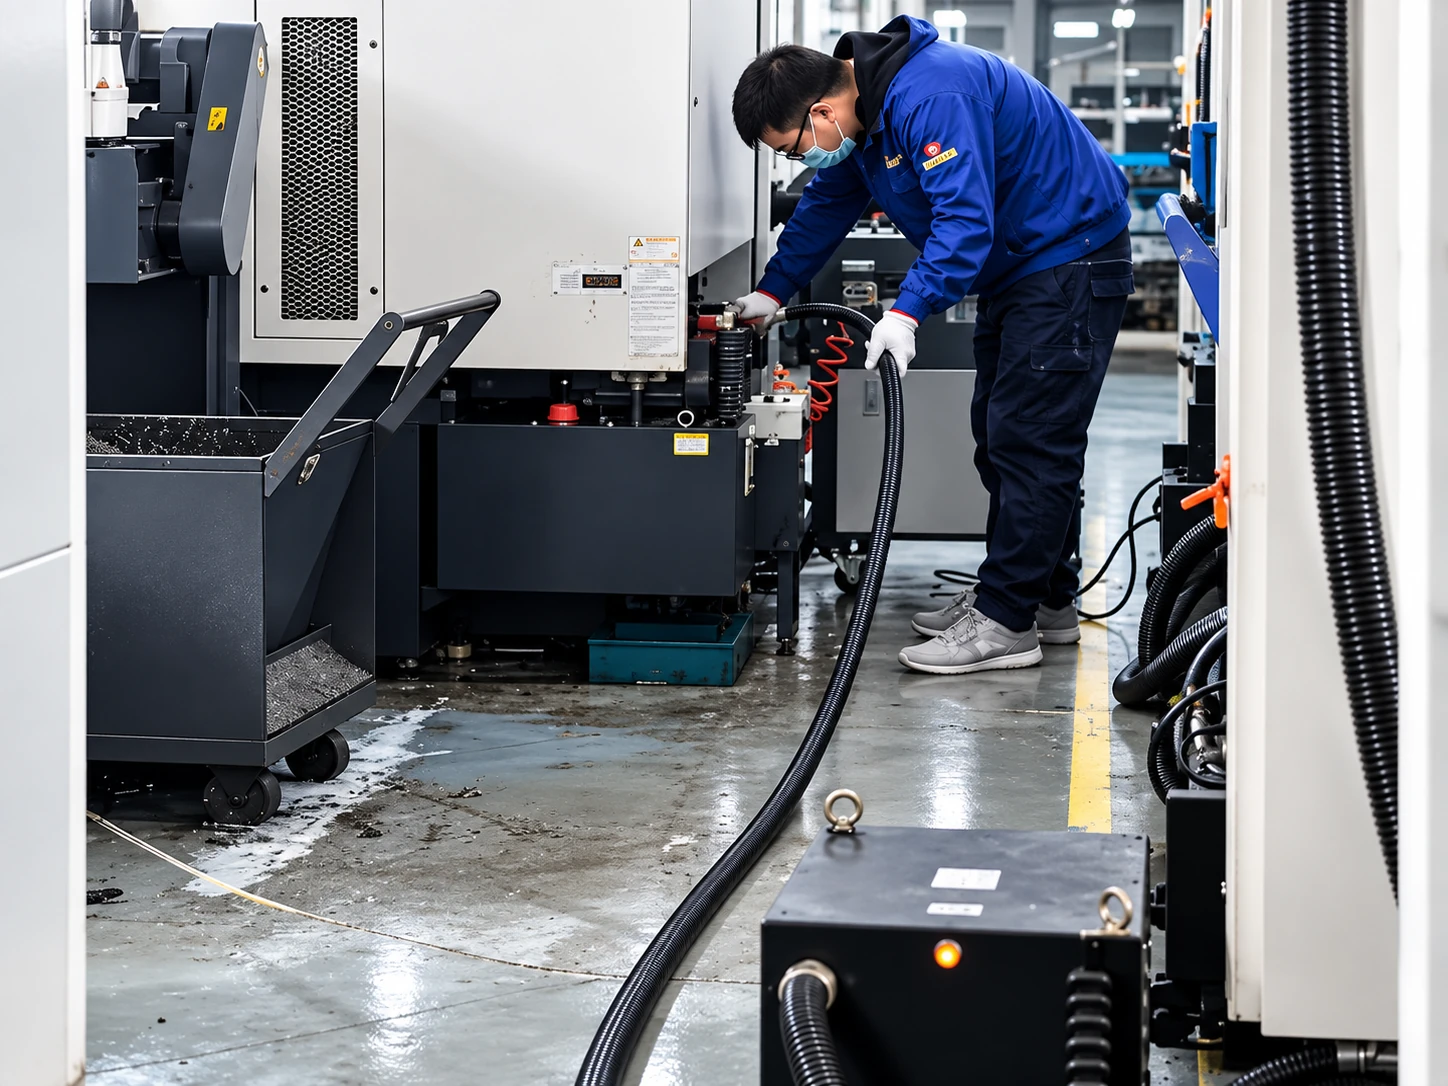
機械のクーラントシステムの隣でメンテナンスを行っている技術者
直接的な回答

根本原因を解決して液体の寿命を延ばす

泡立ち、臭い、または仕上がりの悪さで反応するのを待たないでください。まず根本原因を管理してください。サプライヤーの範囲内に濃度を維持し、メイクアップを正しく混合し、トラップオイルと微粉を制限し、停滞した汚染を防ぎます。ろ過は固体の負荷を減らすことができますが、それだけでは十分ではありません。定期的なチェック、文書化されたアクション、および回復がもはや安定しない場合のタイムリーな排出または再充填によって回路を安定させて寿命を延ばします。.

ワークフロー濃度・メイクアップ液・汚染管理・循環・監視・洗浄サイクル
01 · 修正する前に診断する

液体の寿命が早期に低下する理由

水溶性切削液は使用中に変化します。蒸発により濃度が変化し、ドラッグアウトにより添加剤レベルが低下し、他の潤滑剤からトラップオイルが入り込み、ループ内に金属の微粉が蓄積します。衛生状態、循環、または汚染管理が緩むと、1つの目に見える症状が複数の原因を持つ可能性があります。外観だけでなく、測定された状態をまず修正してください。.

観察された状態調査すべき可能性のある原因最初の検証
濃度が高くなる方向にドリフト水の蒸発、不適切なメイクアップ方法、または測定エラー。.屈折計、補正係数、サンプレベル、および最近の添加を確認します。.
濃度が低くなる方向にドリフト過剰な水の添加、ドラッグアウト、漏れ、または不適切なプレミックス。.添加記録を確認し、サプライヤーの動作範囲と比較します。.
臭いや黒ずみ微生物活動、停滞ゾーン、重度の汚れ、またはトラップオイル。.濃度、pHトレンド、外観、微生物状態、およびサンプ堆積物を確認します。.
泡濃度、水質、クリーナーの汚染、空気混入、または液体の選択。.水、戻り流れ、ポンプの漏れ、および最近の化学薬品の添加を確認します。.
錆や汚れ低濃度、枯渇した状態、水化学、または互換性のない汚染。.液体のサプライヤーからの濃度と腐食防止ガイダンスを確認します。.
ノズル詰まりまたは仕上がりの悪さ金属の微粉、研削くず、スラッジの蓄積、または不十分なろ過。.サンプ、戻り経路、フィルターの状態、および代表的な液体のサンプルを検査します。.
02 · 7つの管理方法

液体の安定性を保護するルーチンを構築する

01

サプライヤーの濃度範囲を維持する

清潔で校正された屈折計で濃度を確認し、必要に応じて製品の補正係数を適用します。孤立した測定値だけでなく、トレンドを記録します。薄すぎると、腐食保護と生物学的耐性が弱まる可能性があります。濃すぎると、残留物、泡、コスト、およびオペレーターの暴露が増加する可能性があります。普遍的なパーセンテージではなく、液体のサプライヤーのターゲット範囲を使用してください。.

02

初期チャージとメイクアップを正しく準備する

製品メーカーの混合手順と水質制限に従ってください。一般的な手順は、適切な混合で濃縮物を水に加えることですが、サプライヤーの手順が優先されます。蒸発とドラッグアウトがバランスを変えるため、メイクアップ濃度は、動作中のサンプ濃度とは異なることがよくあります。結果を測定せずに、ストレートウォーターまたは濃縮物で繰り返し補充しないでください。.

03

金属の微粉、チップ、沈殿したスラッジを除去する

粒子はノズルを詰まらせ、廃棄物と一緒に液体を運び出し、仕上がりに影響を与え、汚染が蓄積する堆積物を生成する可能性があります。スクリーン、フィルター、戻りチャネル、および汚れたタンクを維持します。汚染物質と必要な結果に適した固液分離方法を使用してください。高密度の金属微粉については、レビューしてください クーラントからの微粉除去 と 研削クーラントろ過.

04

トラップオイルを最小限に抑え、除去する

可能な場合は、漏れている油圧、ウェイ潤滑、およびスピンドルオイルの供給源を修理します。適切なスキマー、コレクター、またはセパレーターで自由表面オイルを除去し、その装置を維持します。固形物遠心分離機は、乳化したトラップオイルの普遍的な解決策として提示されるべきではありません。相挙動を評価し、正しい分離段階を使用してください。.

05

微生物の状態を安全に管理する

予防管理は、正しい濃度、清潔なサンプ、食品源の削減、良好な循環、およびトラップオイル管理から始まります。サプライヤーが推奨する方法を使用して状態を監視します。推測で殺生物剤を追加しないでください。製品の互換性、登録、用量、および作業者の安全要件は、液体のサプライヤーおよび適用可能なサイトの手順で確認する必要があります。.

06

循環、温度、およびシャットダウン期間を管理する

チップやスラッジを含む長い停滞期間やデッドゾーンを避けてください。ポンプ、戻り、および空気混入の状態をシステム設計と一致させます。過度の熱は蒸発を増加させ、状態の変化を加速させる可能性があります。長期間の停止の前に、液体のサプライヤーのシャットダウン手順に従ってください。生産再開前に必要に応じてシステムを検査、循環、または清掃してください。.

07

記録とトリガー制限を使用する

チェックと追加の責任を割り当てる。濃度、pHまたはその他のサプライヤー承認の条件測定値、サンプレベル、外観、臭い、トラップオイル、固体および是正措置を記録する。調査する時期、サプライヤーのテストを取得する時期、およびドレン・クリーン・リチャージサイクルが必要な時期を定義する。トレンドログは、シフト間で流体管理を繰り返し可能にする。.

03 · モニタリングルーチン

リスクとシステムサイズから頻度を設定する

すべての機械に単一のスケジュールはありません。中央システム、小型スタンドアロンサンプ、高温プロセス、および汚染度の高い機器は、異なる頻度を必要とする場合があります。流体サプライヤーの指示から始め、トレンドが不安定になったらスケジュールを締めくくる。.
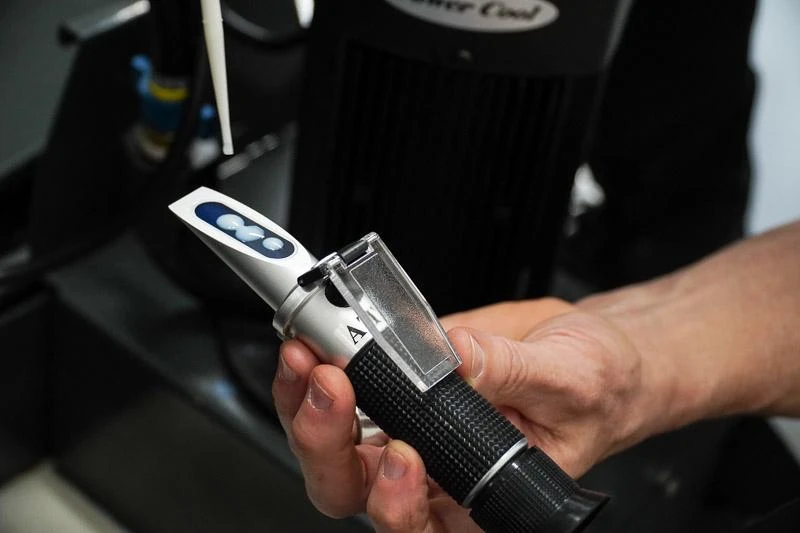
濃度チェックのために手持ち屈折計に液体サンプルを適用する
チェック典型的なルーチン記録またはアクション
濃度とサンプレベル頻繁な操作チェック読み取り、補正係数、追加、および最終的な検証済み状態。.
外観、臭い、泡、および表面オイル視覚的なシフトまたは毎日のチェック通常の条件からの変化と即時のハウスキーピングアクション。.
pHまたはサプライヤー承認の条件テストスケジュールされたトレンドチェック製品の通常の使用範囲と比較して、ドリフトを調査する。.
固体、スクリーン、およびろ過装置負荷と圧力/流量条件に基づく性能が低下する前に、清掃、排出、またはサービスを行う。.
微生物学的状態リスクベースおよびサプライヤー主導承認された方法を使用し、異常な結果をエスカレートする。.
完全なシステム状態レビュー定期的またはプロセス変更後流体、汚染源、機器、および是正措置を一緒にレビューする。.
04 · ろ過の役割

除去できる汚染物質にはろ過を使用する

ろ過は、チップ、研削くず、スケール、および適切な懸濁固体をサンプに蓄積したり、機械内で再循環したりする前に除去することで、サービス寿命を延ばすことができます。粒子挙動、密度、流体粘度、流量、および必要な出口条件から方法を選択します。.

機械的なスクリーンとメディア

物理的なバリアまたは定義された研磨ステージが必要な場合に役立ちます。目詰まりが流れを変える前に要素を維持または交換します。.

遠心分離による固形物分離

実際の流体を必要な流量で分離できる場合、密な金属粉やスケールに適しています。レビュー クーラント遠心分離機ガイド.

ハイブリッド処理

固体、遊離油、および最終的な研磨に異なるメカニズムが必要な場合は、別々のステージを使用します。「フィルターレス」はメンテナンスフリーを意味するものではありません。 フィルターレスろ過ガイド.

ろ過は、濃度制御、水管理、互換性のある化学薬品、微生物モニタリング、または適切なシステムクリーンアウトを置き換えるものではありません。.

機械工場で異なる外観を持つ2つの切削液サンプルボトル
05 · 寿命末期の決定

修正がもはや十分でないときを知る

流体寿命を延ばすことは、不安定な電荷を無期限に維持することを意味するものではありません。サプライヤー主導のテストにより、通常の添加剤と是正措置がもはや必要な状態を回復しない場合、微生物または互換性のない汚染が管理不能になった場合、または流体がプロセス、腐食、ハウスキーピング、または安全要件を満たせない場合に、排出、清掃、および再充電します。.

原因に対処せずに汚染されたシステムを補充しないでください。残留スラッジ、バイオフィルム、チップ、閉塞したライン、または互換性のない汚染は、新しい電荷にすぐに影響を与える可能性があります。承認されたドレン・クリーン・リチャージ手順を使用し、アクセス可能な場所の堆積物を物理的に除去し、指示どおりにすすぎ、生産前に新しい混合物を検証します。.

  • 電荷が交換された理由を記録する。.
  • 補充前に、漏れ、ろ過、またはハウスキーピングの原因を修正します。.
  • クリーナー、殺菌剤、廃棄物、および補充については、サプライヤーの指示に従ってください。.
  • 再起動後の濃度とプロセスパフォーマンスを確認します。.
06 · よくある質問

切削液寿命FAQ

切削液の寿命を延ばすために最も重要なステップは何ですか?

サプライヤーが推奨する動作範囲内で流体を維持し、濃度、状態、汚染の傾向を追跡します。システムの不安定化後に臭いや外観を処理するよりも、早期の修正の方が信頼性が高くなります。.

ろ過は切削油の化学組成を回復させることができますか?

いいえ。ろ過は適切な懸濁固形物を除去できますが、枯渇した添加剤を回復させたり、あらゆる微生物の問題を修正したり、互換性のない化学的汚染を元に戻したりすることはできません。.

液体が臭うときに殺生物剤を追加すべきですか?

推測で投与しないでください。濃度、汚染、停滞した堆積物、および微生物の状態を調査し、次に流体供給業者の指示と適用される安全および登録要件に従ってください。.

きれいな見た目の流体は、システムが健全であることを意味しますか?

必ずしもそうではありません。外観だけでは、濃度、pHの傾向、溶解した汚染物質、腐食防止、または生物学的状態を示すことはできません。目視検査と製品の承認された監視方法を組み合わせてください。.

切削液はいつ交換すべきですか?

テストや通常の是正措置で安定した状態が回復しなくなった場合、汚染が管理不能になった場合、または流体が要求されるプロセスまたは安全条件を満たせなくなった場合に交換してください。.

07 · 技術的根拠

製品固有のガイダンスを使用する

このページは管理フレームワークです。濃度目標、混合手順、殺生物剤の実践、テスト頻度、および洗浄方法は、切削液サプライヤーおよび工場の安全手順に従う必要があります。.

アプリケーションレビュー

ろ過を選択する前に固形分負荷を確認する

液体の種類、汚染物質、流量、およびタンク容量をお送りください。遠心分離が固形物除去段階に適しているかどうか、または別の方法またはハイブリッド方法がより適しているかどうかを評価できます。.

クーラントアプリケーションを評価する →液体 · 汚染物質 · 流量 · タンク · 現在のろ過 · 必要な結果
上部へスクロール