Warum Kaltkopföl kontaminiert wird
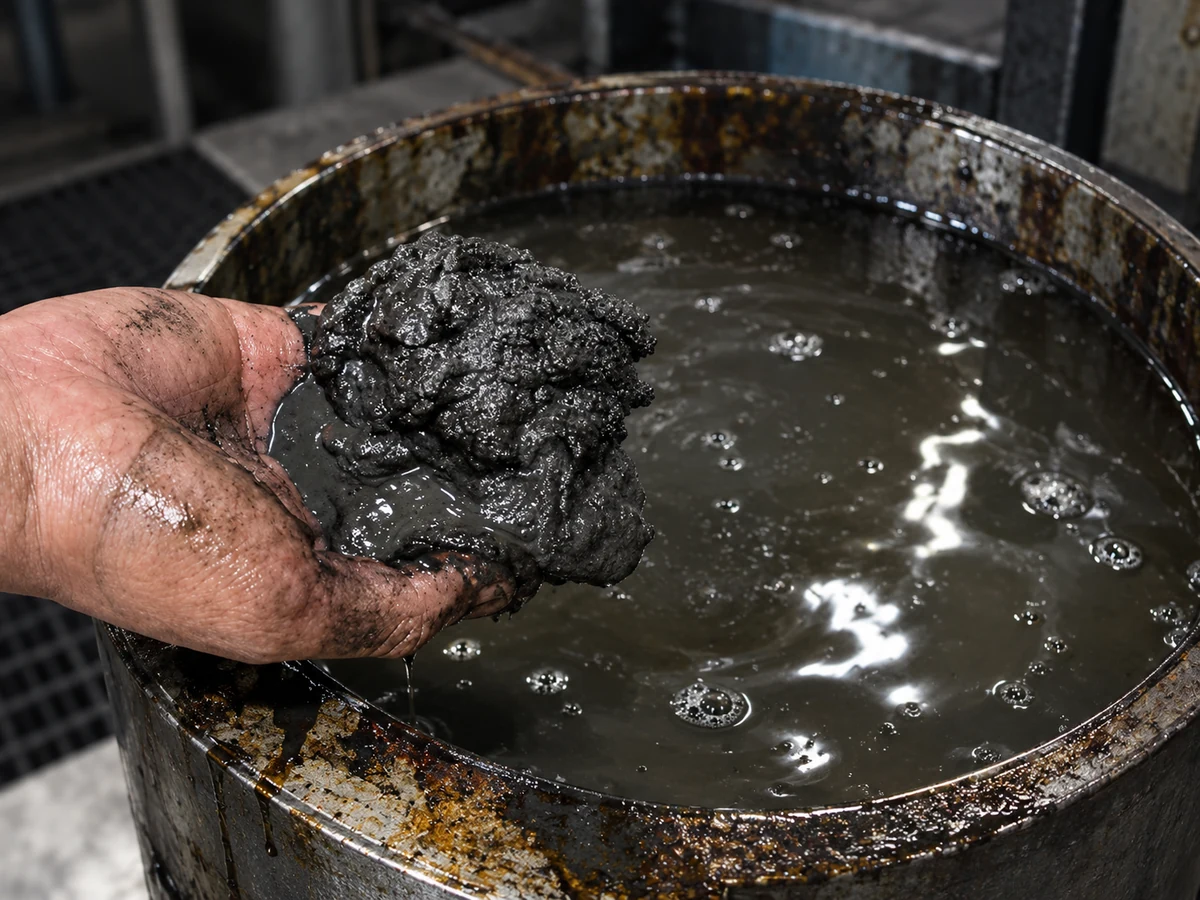
Die Phosphatbeschichtung wird üblicherweise vor der Kaltumformung verwendet, um die Reibung zu reduzieren und den Materialfluss zu unterstützen. Während der Produktion löst sich ein Teil dieser Beschichtung vom Draht oder Werkstück als Phosphatbeschichtungsrückstand. Der Rückstand fällt in das Schmiermittel und kehrt mit dem Öl in den Sumpf zurück.
Gleichzeitig erzeugt jeder Umformvorgang kleine Eisenfeinstaub. Die Menge, die durch einen einzelnen Hub erzeugt wird, mag begrenzt sein, aber eine Kaltkopfpresse wiederholt diesen Hub kontinuierlich. Über eine lange Schicht hinweg steigt die Feststoffkonzentration. In Anlagen, die mehrere Pressen aus einem zentralen Sumpf betreiben, kann die Kontamination von mehreren Maschinen in denselben Flüssigkeitskreislauf gelangen.
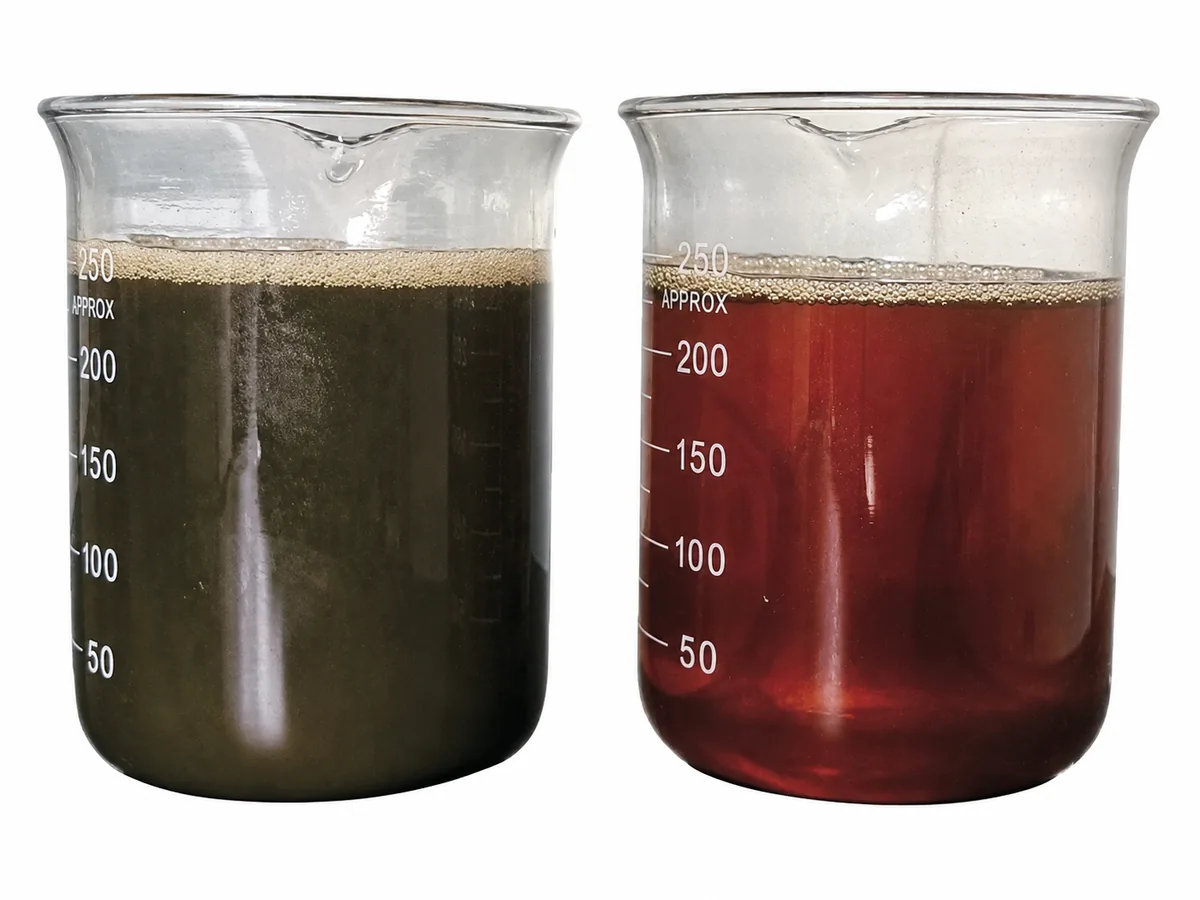
Phosphatbeschichtungsrückstände und Eisenfeinstaub setzen sich allmählich ab und bilden Schlamm. Einige Feststoffe bleiben suspendiert, während sich schwereres Material am Boden des Sumpfes, in Rohrleitungen und in Bereichen mit geringem Durchfluss ansammelt. Wenn die Kontaminationslast steigt, kann das Öl dunkler und dicker werden. Eine stabile Zufuhr zum Umformbereich wird schwieriger, und abrasive Partikel kehren weiterhin zu den Werkzeugen zurück.
Ohne kontinuierliche Feststoffentfernung können Wartungsteams gezwungen sein, wiederholt den Sumpf zu entleeren, abgesetzten Schlamm zu entfernen, das System zu reinigen und das Öl zu ersetzen oder aufzubereiten. Bei schwierigen Anwendungen kann dieser Zyklus alle vier bis sechs Wochen auftreten. Das genaue Intervall hängt vom Produktionsvolumen, dem Phosphat-Carryover, dem Zustand der Presse, dem Sumpfvolumen, der Ölart und der bereits verwendeten Filtrationsmethode ab.
Was passiert, wenn die Kontamination nicht entfernt wird
Häufiger Ölwechsel verursacht mehr als nur die Kosten für das Schmiermittel selbst. Jeder Wechsel kann geplante oder ungeplante Produktionsunterbrechungen, Arbeitsaufwand für Entleerung und Reinigung, Handhabung von Ersatzflüssigkeit und Entsorgung von kontaminiertem Öl oder nassem Abfall mit sich bringen. Wenn Einweg-Papier- oder Beutelmedien verwendet werden, fallen zusätzliche Betriebskosten für Kauf, Lagerung, Ersatzarbeitsaufwand und Entsorgung von gesättigten Medien an.
Phosphatbeschichtungsrückstände sind besonders problematisch, da sie abrasiv sind. Wenn harte Partikel wiederholt durch den Umformbereich zirkulieren, können sie zum Verschleiß von Kaltkopfwerkzeugen und anderen Kontaktflächen beitragen. Der Zustand der Werkzeuge wird unvorhersehbarer, und die Wartung muss Werkzeuge möglicherweise früher inspizieren oder ersetzen. Die Auswirkung hängt von Partikelgröße, Konzentration, Material, Werkzeug und Betriebsbedingungen ab, daher sollte sie anhand des tatsächlichen Prozesses bewertet und nicht anhand einer allgemeinen Einsparungsschätzung ermittelt werden.
Temperatur kann das Kontaminationsproblem sichtbarer machen. Während langer Schichten, hoher Produktionslasten oder warmer Jahreszeiten kann die Öltemperatur ansteigen. Änderungen der Viskosität und des Absetzverhaltens können die Ablagerungsbildung erhöhen und vorhandene Phosphatrückstände schwieriger zu handhaben machen. Ein System, das während einer kurzen oder kühlen Betriebsperiode akzeptabel erscheint, kann Schwierigkeiten haben, wenn die Produktion kontinuierlich läuft.
Das Zurücklassen von Feststoffen im Öl überträgt daher Kosten in mehrere Bereiche: Schmierstoffverbrauch, Entsorgung, Werkzeuge, Wartungsaufwand und Produktionsausfallzeiten. Der Zweck der Filtration besteht nicht nur darin, das Öl sauberer aussehen zu lassen. Es geht darum, den Flüssigkeitskreislauf stabil zu halten und schädliche Feststoffe zu entfernen, bevor sie zu den Pressen zurückkehren.
Anwendungsreferenzen
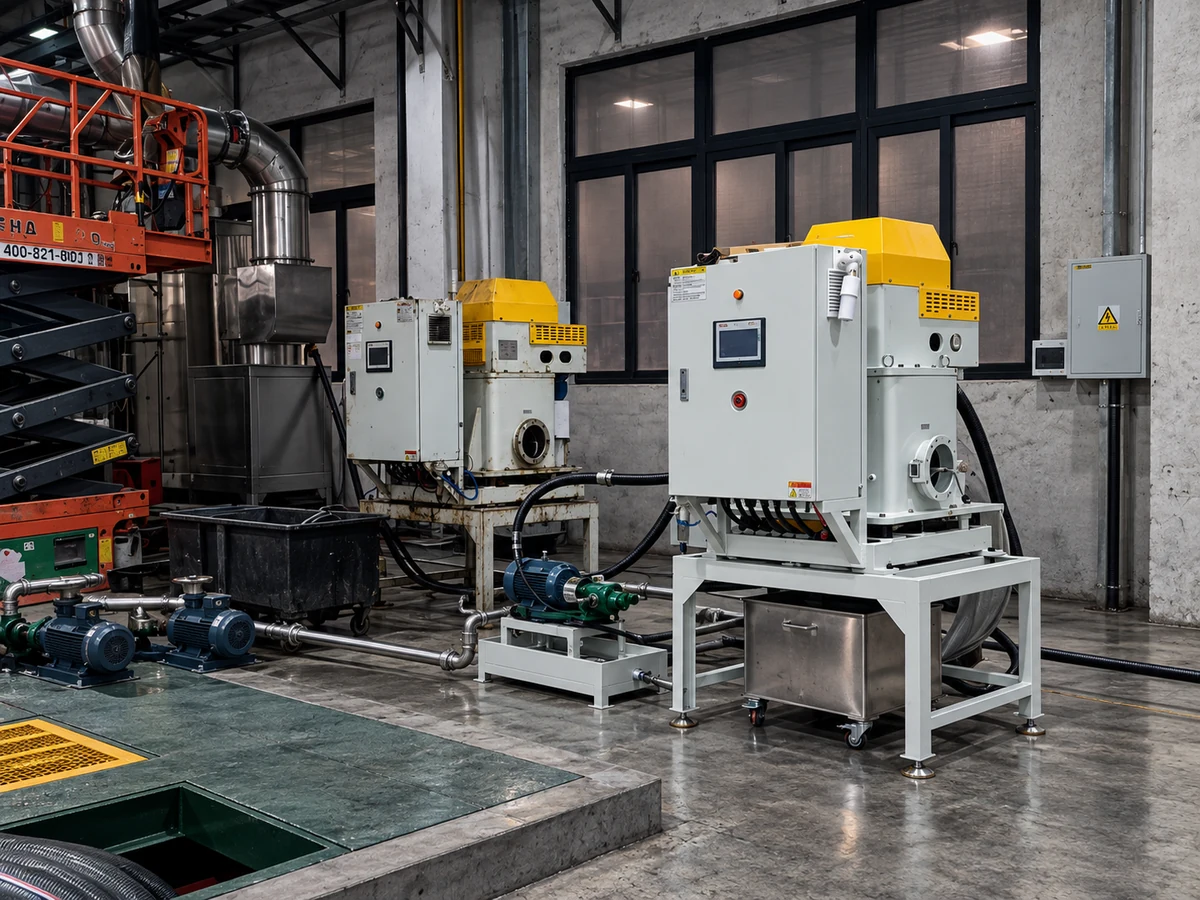
Kaltkopfinstallationen unterscheiden sich in Bezug auf Pressenanzahl, Phosphatprozess, Öltyp, Arbeitstemperatur, Sumpfanordnung und Verschmutzungsbelastung. Aus diesem Grund veröffentlichen wir keine unbestätigte Behauptung, dass jede Anlage das gleiche Ölwechselintervall oder Werkzeugergebnis erzielen wird.
Eine Anwendungsreferenz ist auf Anfrage erhältlich. Wir können relevante Kaltkopf- und Befestigungsherstellungsbedingungen besprechen, ohne unbestätigte Leistungszahlen als garantiertes Ergebnis darzustellen. Wo geeignete Referenzinformationen verfügbar sind, können diese zusammen mit den Betriebsbedingungen, die das Ergebnis erzeugt haben, überprüft werden.
Um eine Empfehlung vorzubereiten, geben Sie bitte an:
- Anzahl und Art der Kaltstauchmaschinen
- Einzel- oder Zentralsumpfanordnung
- Gesamtvolumen des Sumpfes
- Aktueller Kreislauf oder erforderlicher Behandlungsfluss
- Öltyp und ungefähre Betriebstemperatur
- Hauptkontaminanten, einschließlich Phosphatbeschichtungsrückständen und Eisenfeinteilen
- Aktuelles Ölwechselintervall und Filtrationsmethode
- Verfügbare Spannung und Installationsplatz