Tapping Ölfiltration
Verhindern Sie, dass feine Späne und Schlamm bei Gewindeschneidvorgängen rezirkulieren, ohne Feinfiltration mit der Entfernung von Massenspänen zu verwechseln.
Bewerten Sie Ihr GewindeschneidölGewindeschneiden erzeugt Späne sowie feine Verunreinigungen
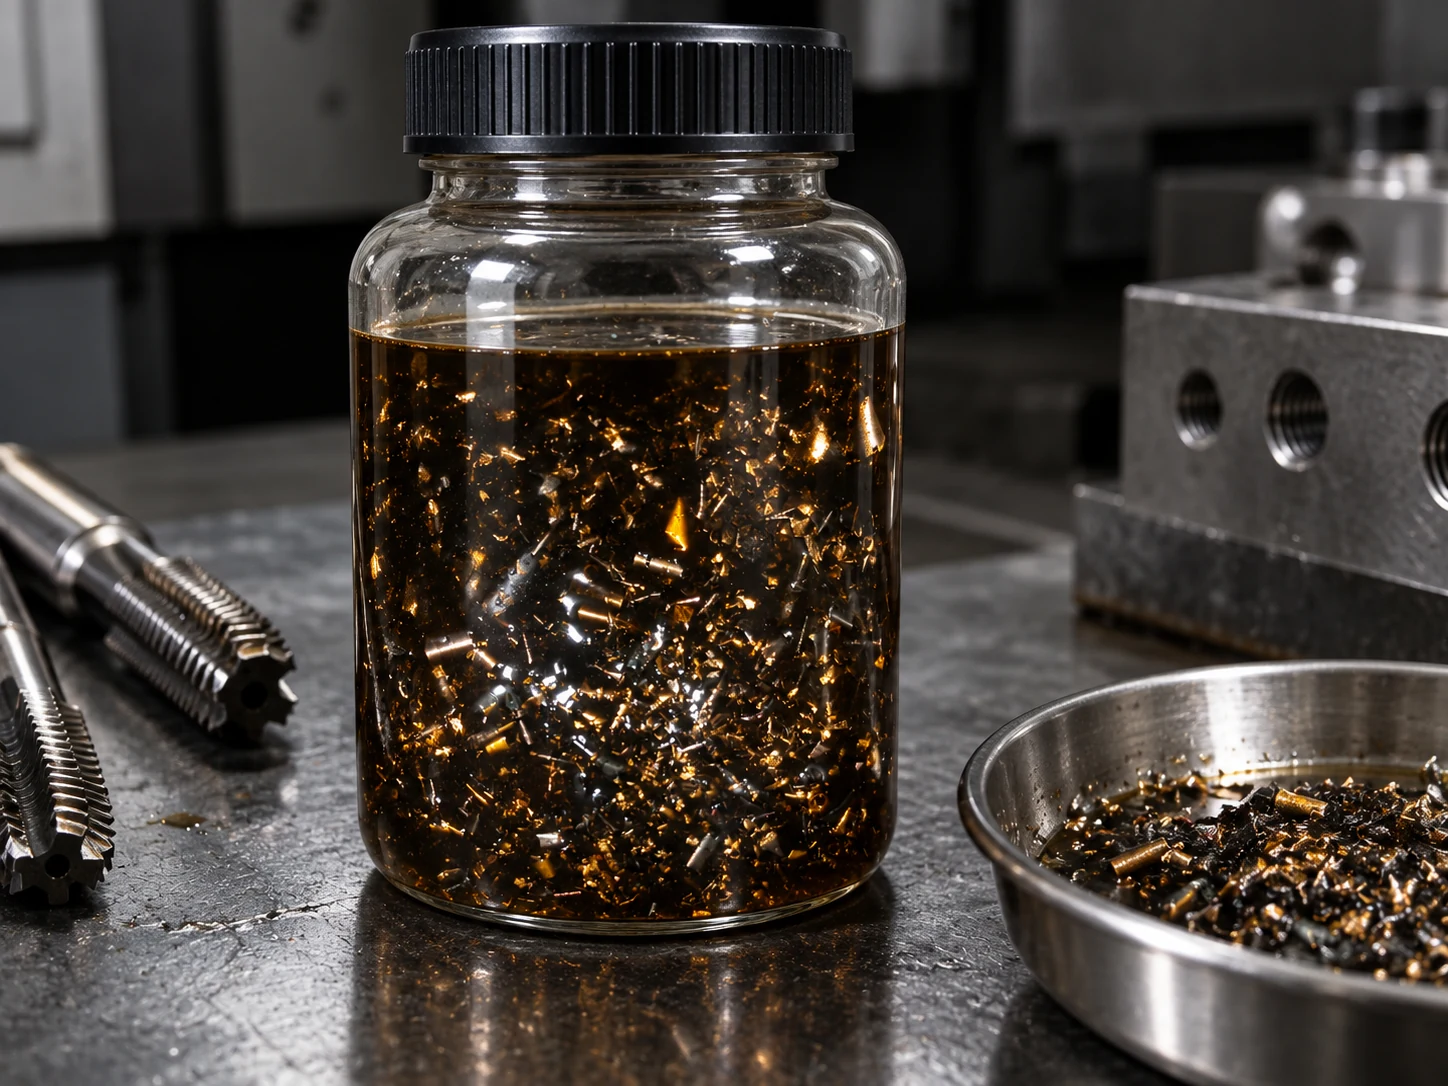
Die Filtration von Gewindeschneidöl beginnt mit dem Material, das in den Schmierstoffkreislauf gelangt. Schneidende Gewindebohrer erzeugen Späne, während sie Innengewinde formen. Kleine Fragmente und Verschleißpartikel können die anfängliche Späneerfassung der Maschine passieren, während sich abgesetztes Material in ruhigen Bereichen des Sumpfes ansammelt. Ein Kreislauf, der zu Beginn einer Schicht akzeptabel erscheint, kann nach wiederholten Produktionszyklen eine andere Feststoffbelastung aufweisen.
Formgewindebohren ist ein anderer Vorgang: Es formt Gewinde durch Verdrängung, anstatt sie auf die gleiche Weise zu schneiden. Es kann immer noch Verschleißpartikel und eingehende Oberflächenkontaminationen einführen, aber seine Spänebelastung sollte nicht mit einem Schneidgewindebohrerprozess verglichen werden. Identifizieren Sie den tatsächlichen Vorgang, bevor Sie ein Sieb, eine Pumpe oder eine Feinseparationsstufe auswählen.
Notieren Sie das Werkstückmaterial, den Gewindegrößenbereich, die Maschinennummer und ob das System reines Öl oder eine wassergemischte Gewindeschneidflüssigkeit verwendet. Gemischte Produktion kann Verunreinigungen mit unterschiedlichen Formen und Ablagerungsverhalten einführen. Das praktische Ziel ist es, den Anteil zu kontrollieren, der nach der normalen Späneentfernung im Kreislauf verbleibt, und nicht jeden Span durch eine Zentrifuge zu schicken.
Trennen Sie Werkzeugprobleme von Flüssigkeitsproblemen
Feine Verunreinigungen sind ein möglicher Faktor für einen instabilen Gewindeschneidprozess. Sie sollten neben der Auswahl des Gewindebohrers, der Ausrichtung, der Geschwindigkeit, des Vorschubs, der Schmierstoffzufuhr und der Späneevakuierung untersucht werden. Filtration korrigiert keinen beschädigten Gewindebohrer, keine ungeeignete Schneidbedingung oder eine verstopfte Öldüse. Jedes defekte Werkzeug als Filtrationsfehler zu behandeln, kann zu einer teuren, aber unwirksamen Modifikation führen.
Verwenden Sie Produktionsaufzeichnungen, um das Problem zu definieren. Sieht die Anlage häufigere Sumpfreinigungen, feine Ablagerungen am Ölrücklauf, eingeschränkte Zufuhr oder inkonsistente Gewindeerscheinung? Vergleichen Sie diese Beobachtungen mit Werkzeugwechseln und Materialchargen. Das Festlegen einer Basislinie hilft zu zeigen, ob saubereres zirkulierendes Öl das eigentliche Problem löst.
Vermeiden Sie es, eine feste Verbesserung der Werkzeuglebensdauer zu versprechen, bevor ein kontrollierter Vergleich durchgeführt wurde. Die Werkzeugleistung sollte anhand ähnlicher Teile, Werkzeuge und Betriebsbedingungen überprüft werden. Das Trennsystem kann eine gemessene Feststoffbelastung reduzieren; der daraus resultierende Produktionsvorteil hängt davon ab, dass der Rest des Prozesses unter Kontrolle bleibt.
Verwenden Sie grobe Entfernung vor der Feinseparation
| Stufe | Hauptaufgabe | Designfrage |
|---|---|---|
| Maschinenspäneerfassung | Entfernen Sie Massenspäne und Fragmente | Können lange oder gekräuselte Späne den Sammelpunkt umgehen? |
| Zuführungsschutz | Halten Sie ungeeignete Ablagerungen von der Pumpe fern | Welche Sieb- und Servicezugänge werden benötigt? |
| Feinseparation | Reduzieren Sie geeignete suspendierte Feinpartikel | Welche Behandlungsmethode funktioniert mit dem tatsächlichen Öl? |
| Rückkehr zum Sumpf | Wiederzuführung von behandeltem Öl | Mischt sich die Rückführung mit dem Kreislauf, anstatt zum Ansaugstutzen zu kurz zu schließen? |
Ein Feinseparator sollte nicht die erste Barriere gegen strangförmige Späne sein. Die Leitfaden zur Entfernung von Kühlschmierstofffeinstaub erklärt den Unterschied zwischen der Sammlung von Massenspänen und der Behandlung von Feinpartikeln. Überprüfen Sie den vorhandenen Förderer, Korb oder Sieb, bevor Sie Geräte hinzufügen. Eine anhaltende Umgehung von Grobspänen kann die Zuführungseinrichtung überlasten und ein gutes Feinseparationskonzept im täglichen Betrieb unzuverlässig machen.
Wo die Zentrifugalseparation passt
Ein Zentrifuge wendet Zentrifugalkraft auf das Öl und die suspendierten Feststoffe an. Geeignete dichtere Partikel sammeln sich im Feststoffbereich an, während geklärtes Öl in das Kreislaufsystem zurückkehrt. Dies vermeidet Einwegfilterpapier innerhalb der Zentrifugaleinheit, obwohl der vollständige Maschinenkreislauf immer noch Siebe oder andere Schutzkomponenten enthalten kann.
Die Ölviskosität, die Betriebstemperatur, die Partikeleigenschaften und der Behandlungskreislauf bestimmen, wie der Separator funktioniert. Eine Durchflussrate ist keine universelle Spezifikation für die Entfernung von Feinpartikeln. Hochviskose Gewindeschneidöle benötigen möglicherweise einen anderen Betriebsdurchfluss als ein weniger viskoses Kühlmittel, und die gewählte Einstellung sollte durch eine repräsentative Prüfung unterstützt werden. Siehe den Leitfaden für Zentrifugalölreiniger für ölspezifische Auswahlkriterien.
Die Separation füllt keine Schmierstoffadditive auf oder stellt degradiertes Öl wieder her. Wenn das Problem eine ungeeignete Chemie, Wasserverunreinigung oder eine falsche Flüssigkeitskonzentration ist, wenden Sie sich an den Flüssigkeitslieferanten und wählen Sie die geeignete Korrekturmaßnahme. Vergleichen Sie die verschiedenen Wartungsanforderungen in Zentrifuge vs. Papierbandfilter bevor Sie sich für eine Behandlungsmethode entscheiden.
Beginnen Sie die Modellauswahl mit der Ölprobe
Für einen dedizierten Gewindeschneidkreislauf bietet der VC-600 eine Hochkraftreferenz für die Bewertung: 60 L/min Nenndurchfluss, 6.500 G und 2 L Feststoffkapazität. Ein Mehrfachmaschinenkreislauf kann zur Bewertung des VC-1500 führen, der für 150 L/min, 1.860 G und 8 L Feststoffkapazität ausgelegt ist. Dies sind Ausrüstungsspezifikationen, keine zugesagten Gewindeschneidölbehandlungsraten.
Das Modell mit höherem Durchfluss ist nicht automatisch die bessere Wahl für Feinpartikel. Ein kleineres System, das mit einem geeigneten, durch Tests unterstützten Durchfluss betrieben wird, kann einen dedizierten Sumpf behandeln, während eine größere Kreislaufanordnung auch die anhaltende Feststofferzeugung und -entladung berücksichtigen muss. Überprüfen Sie die Serie mit automatischer Entleerung für den Betriebsansatz.
Verwenden Sie den VC-600 Produktseite und VC-1500 Produktseite um die veröffentlichten Ausrüstungsdaten zu vergleichen. Die endgültige Dimensionierung sollte den Ölbedingungen und den Anforderungen an die Feststoffhandhabung folgen, anstatt den Durchfluss des Separators auf dem Typenschild an die Pumpen der Maschine anzupassen.
Testen Sie den Feinanteil und überprüfen Sie dann den gesamten Kreislauf
Sammeln Sie Öl während der repräsentativen Produktion unter Verwendung der sicheren Probenahmemethode des Standorts. Fügen Sie Informationen über die Werkstücklegierung, das Flüssigkeitsprodukt, die normale Temperatur und jede Oberflächenbehandlung hinzu, die mit den Teilen eingeht. Eine Probe, die von einer ungewöhnlich sauberen Oberfläche abgeschöpft wurde, kann die Verunreinigung übersehen, die das Wartungsproblem verursacht.
Zeichnen Sie während eines Versuchs die Vorschubbedingungen, den Testfluss, das gesammelte Material und die ausgewählte Auslassmessung auf. Wenn die Gewindequalität geschäftskritisch ist, arrangieren Sie einen Produktionsvergleich mit konsistenten Werkzeugen und Schnittbedingungen. Behandeln Sie eine alleinige Änderung der Flüssigkeitsfarbe nicht als Beweis dafür, dass ein Gewindetoleranz- oder Werkzeuglebensdauerziel erreicht wurde.
Planen Sie den Reinigungszugang vor der Installation
Der Separator benötigt Zugang für Inspektion, Wartung und den Wechsel von Sammelbehältern. Verlegen Sie Schläuche so, dass sie keine Stolperfallen darstellen oder den Werkzeugwechselbereich der Gewindeschneidmaschine behindern. Bestätigen Sie die Vorschubpumpe, den Rücklaufweg und die sichere Reaktion auf einen vollen Sammelbehälter als Teil der Installationsprüfung.
Führen Sie ein Betriebsprotokoll, das die normale Spanabfuhr von der Reinigung des Feinabscheiders unterscheidet. Wenn sich die Maschinenwanne immer noch schnell füllt, prüfen Sie, ob die Ablagerungszonen den Behandlungsstrom erreichen und ob sich die Prozesslast geändert hat. Ziel ist eine wiederholbare Wartungsroutine und nicht die unbegründete Behauptung, dass die Reinigung der Wanne entfällt. Verwenden Sie die Anleitung zur Reinigung von Sumpfen zur Planung von Inspektion und Reinigung rund um tatsächliche Kontamination.
Für vorgelagerte Formkontaminationen siehe Kaltumformölfiltration. Für den benachbarten gewindefurchenden Prozess siehe Gewindewälzölfiltration. Diese Anwendungen haben einige gemeinsame Probleme bei der Schmierstoffhandhabung, aber ihre Kontaminationsquellen sollten unabhängig voneinander bewertet werden.
Bewerten Sie Ihr Gewindeschneidöl
Teilen Sie das Werkstückmaterial, den Öltyp, das Sumpfvolumen, die normale Temperatur und die Spänehandhabungsanordnung mit. Wir werden die geeignete Trennungsroute und Testbedingungen überprüfen.
Anwendungsdetails senden