냉간 헤딩 오일이 오염되는 이유
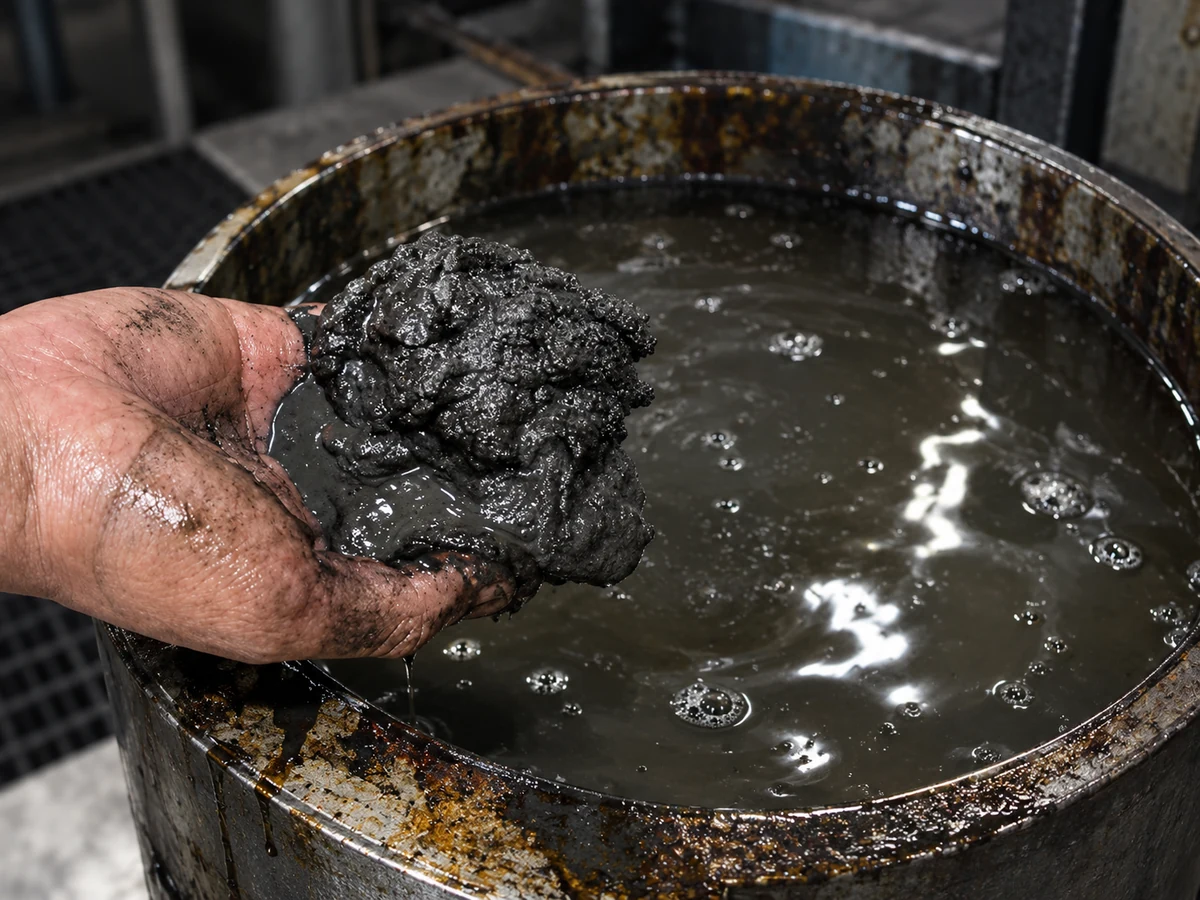
인산염 코팅은 마찰을 줄이고 재료 흐름을 지원하기 위해 냉간 성형 전에 일반적으로 사용됩니다. 생산 중에 이 코팅의 일부는 와이어 또는 작업물에서 방출됩니다. 인산염 코팅 잔류물. 잔류물은 윤활유에 떨어져 오일과 함께 섬프로 돌아갑니다.
동시에 각 성형 작업은 소량의 철분. 을 생성합니다. 단일 스트로크로 생성되는 양은 제한적일 수 있지만, 냉간 헤딩 프레스는 해당 스트로크를 지속적으로 반복합니다. 긴 교대 근무 동안 고체 농도가 증가합니다. 중앙 섬프에서 여러 프레스를 작동하는 공장에서는 여러 기계의 오염이 동일한 유체 회로로 들어갈 수 있습니다.
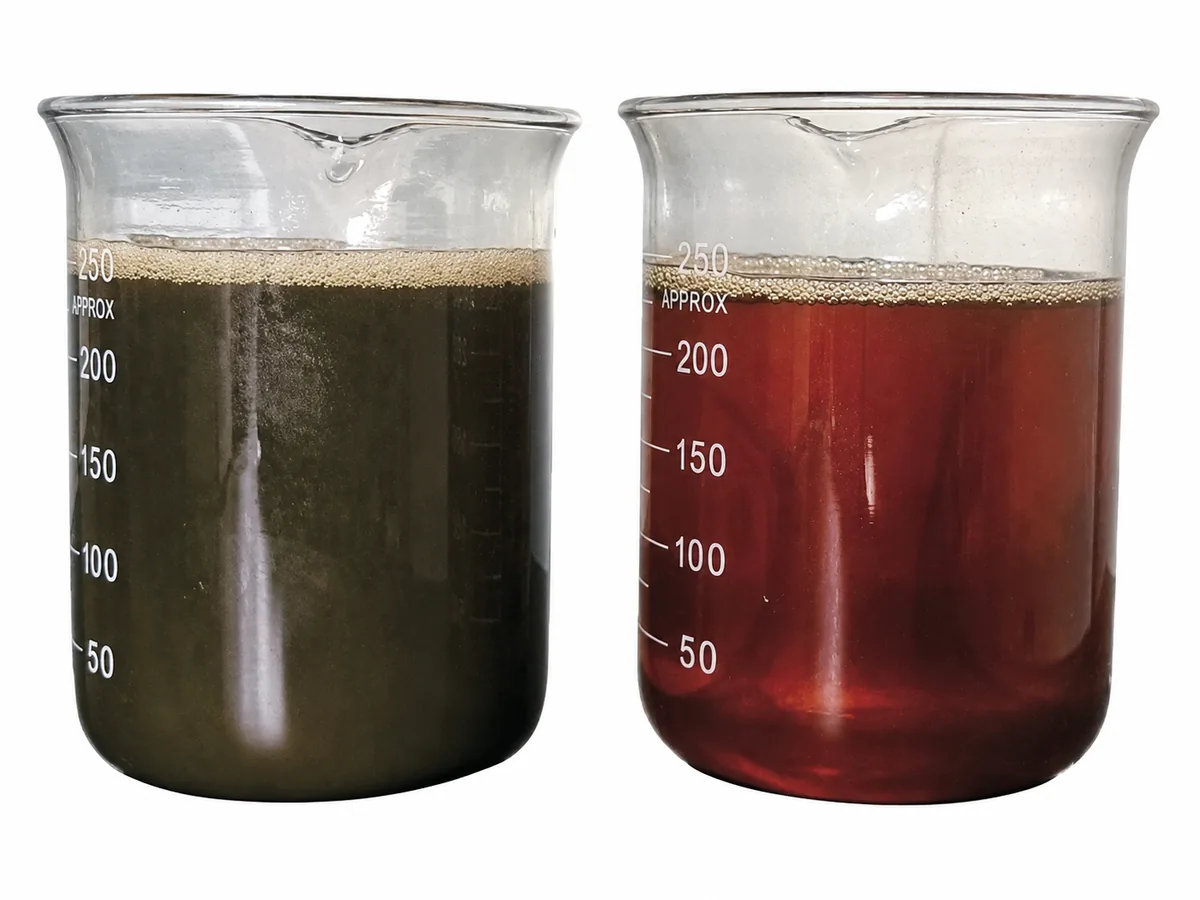
인산염 코팅 잔류물과 철분은 점차 침전되어 슬러지. 로 결합됩니다. 일부 고체는 오일이 순환하는 동안 현탁 상태로 남아 있고, 더 무거운 물질은 섬프 바닥, 배관 및 저유량 영역 주변에 축적됩니다. 오염 부하가 증가함에 따라 오일이 더 어둡고 걸쭉해질 수 있습니다. 성형 영역으로의 안정적인 공급이 더 어려워지고 연마 입자는 계속해서 다이로 돌아갑니다.
지속적인 고체 제거 없이는 유지보수 팀이 섬프 배수, 침전된 슬러지 제거, 시스템 청소, 오일 교체 또는 재컨디셔닝의 반복적인 주기에 강제로 투입될 수 있습니다. 어려운 응용 분야에서는 해당 주기가 4~6주마다 발생할 수 있습니다. 정확한 간격은 생산량, 인산염 이월량, 프레스 상태, 섬프 용량, 오일 유형 및 이미 사용 중인 여과 방법에 따라 달라집니다.
오염이 제거되지 않으면 어떻게 됩니까?
잦은 오일 교체는 윤활유 자체 비용 이상의 비용을 발생시킵니다. 각 교체에는 계획되거나 계획되지 않은 생산 중단, 배수 및 청소 작업, 교체 유체 취급, 오염된 오일 또는 습식 폐기물 처리 비용이 포함될 수 있습니다. 일회용 종이 또는 백 미디어를 사용하는 경우 구매, 보관, 교체 작업, 포화된 미디어 폐기 비용이 추가 운영 비용으로 추가됩니다.
인산염 코팅 잔류물은 연마성이 있어 특히 다루기 어렵습니다. 단단한 입자가 성형 구역을 반복적으로 순환하면 냉간 헤딩 다이 및 기타 접촉 표면의 마모에 기여할 수 있습니다. 공구 상태가 덜 예측 가능해지고 유지보수 시 공구를 더 일찍 검사하거나 교체해야 할 수 있습니다. 효과는 입자 크기, 농도, 재료, 공구 및 작동 조건에 따라 달라지므로 일반적인 절감액 주장에서 추정하는 대신 실제 공정에서 평가해야 합니다.
온도는 오염 문제를 더 눈에 띄게 만들 수 있습니다. 긴 교대 근무, 높은 생산 부하 또는 따뜻한 계절 조건 동안 오일 온도가 상승할 수 있습니다. 점도 및 침강 거동의 변화는 침전물 형성을 증가시키고 기존 인산염 잔류물을 관리하기 더 어렵게 만들 수 있습니다. 짧거나 시원한 작동 기간 동안에는 허용 가능한 시스템이 지속적으로 생산이 실행될 때 어려움을 겪을 수 있습니다.
따라서 오일 내 고체를 방치하면 윤활유 소비, 폐기물 처리, 공구, 유지보수 작업 및 생산 시간 손실 등 여러 영역으로 비용이 전가됩니다. 여과의 목적은 단순히 오일을 더 깨끗하게 보이게 하는 것이 아닙니다. 유체 회로를 안정적으로 유지하고 손상시키는 고체가 프레스로 돌아가기 전에 제거하는 것입니다.
애플리케이션 참조
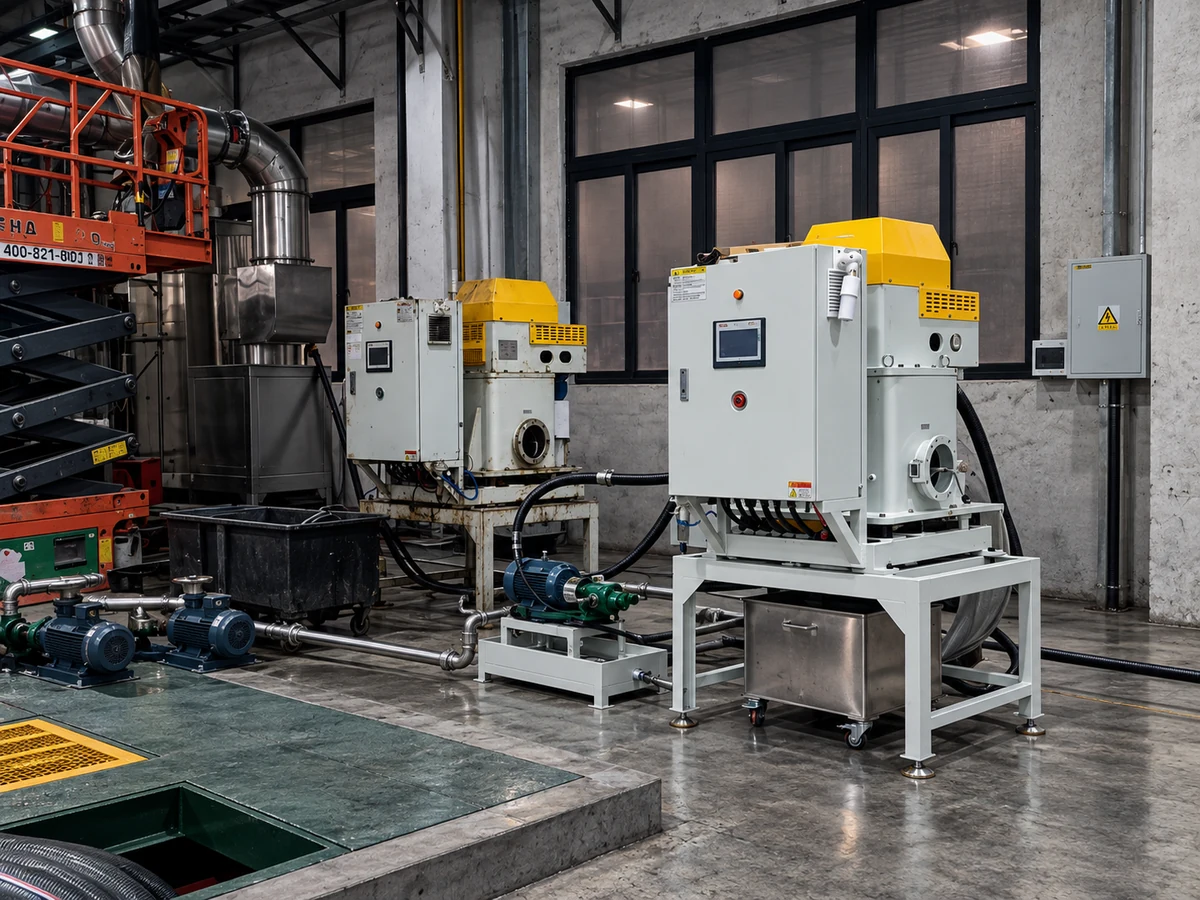
콜드 헤딩 설치는 프레스 수, 인산염 공정, 오일 유형, 작동 온도, 섬프 배열 및 오염 부하에 따라 다릅니다. 이러한 이유로 모든 공장에서 동일한 오일 교체 간격 또는 툴링 결과를 얻을 것이라는 검증되지 않은 주장을 게시하지 않습니다.
요청 시 애플리케이션 참조를 사용할 수 있습니다. 확인되지 않은 성능 수치를 보장된 결과로 제시하지 않고 관련 콜드 헤딩 및 패스너 제조 조건을 논의할 수 있습니다. 적합한 참조 정보를 사용할 수 있는 경우 결과를 생성한 작동 조건과 함께 검토할 수 있습니다.
권장 사항을 준비하려면 다음을 제공하십시오.
- 콜드 헤딩 프레스 수 및 유형
- 개별 또는 중앙 섬프 배열
- 총 섬프 용량
- 현재 순환 또는 필요한 처리 유량
- 오일 유형 및 대략적인 작동 온도
- 인산염 코팅 잔류물 및 철분 미세 입자를 포함한 주요 오염 물질
- 현재 오일 교체 간격 및 여과 방법
- 사용 가능한 전압 및 설치 공간